


Bij het vervaardigen van Q265GNH cortenstaal voor buiten- of lichte- projecten is lassen vaak een noodzakelijke stap om componenten te verbinden-van decoratieve frames tot lichte leuningen. Veel fabrikanten en kopers vragen zich af of dit lichte-cortenstaal (vloeisterkte groter dan of gelijk aan 265 MPa) geschikt is voor lassen, of dat de samenstelling het gevoelig maakt voor defecten zoals scheuren of verzwakte verbindingen. Zullen gewone lasmethoden werken, of vereist de Q265GNH gespecialiseerde technieken? Het kernantwoord is duidelijk:Q265GNH Cortenstaal is volledig geschikt voor het lassen-de meeste standaard lasmethoden voor staal werken goed, met kleine aanpassingen om de sterkte en corrosiebestendigheid te behouden. Hieronder vindt u een beknopte, bruikbare gids.

Waarom Q265GNH lasbaar is (belangrijkste eigenschap)
De lasbaarheid van de Q265GNH is te danken aan de uitgebalanceerde chemische samenstelling (laag koolstofgehalte en weer{1}}bestendige legeringen), die broosheid en scheuren tijdens het lassen voorkomt. In tegenstelling tot sommige hoog{3}}staalsoorten die complexe voor-lasstappen vereisen, maakt het lichtgewicht-ontwerp van de Q265GNH hem vergevingsgezind voor de meest voorkomende lasprocessen-van cruciaal belang voor praktische fabricage.
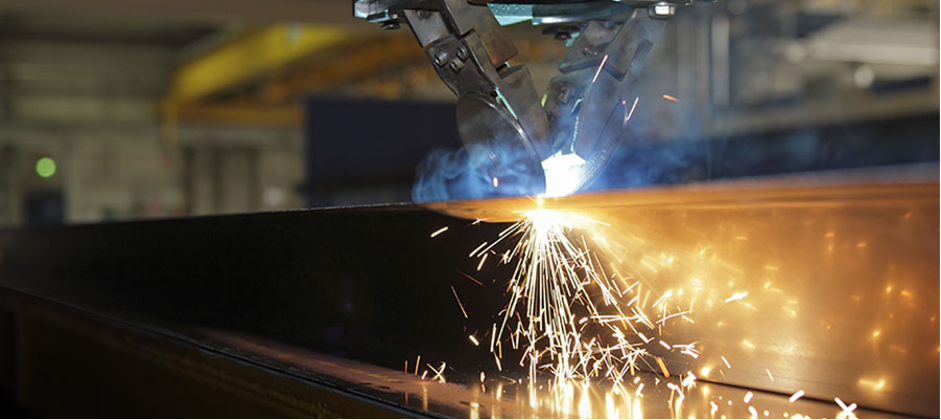
Aanbevolen lasmethoden voor Q265GNH
De meeste standaard lastechnieken voor staal werken naadloos samen met de Q265GNH, met duidelijke richtlijnen voor elke techniek:
Booglassen (SMAW): De meest gebruikelijke methode voor Q265GNH. Gebruik E5015- of E5016-elektroden-ze passen bij de sterkte en corrosieweerstand van de Q265GNH en zorgen voor sterke, duurzame verbindingen.
MIG-lassen (GMAW): Ideaal voor dunne-tot-middelgrote Q265GNH-platen (3–25 mm). Gebruik ER50-6 lasdraad; het is kosteneffectief en levert gladde, uniforme lasnaden voor decoratieve of lichte structurele componenten.
TIG-lassen (GTAW): Beste voor nauwkeurige lassen van hoge-kwaliteit (bijvoorbeeld decoratieve kunst, kleine onderdelen). Gebruik ER50-6-draad en puur argon-beschermgas om oppervlakteoxidatie te voorkomen.

Praktische lastips (voorkom defecten)
Volg deze eenvoudige stappen om succesvol lassen te garanderen en de prestaties van de Q265GNH te behouden:
Maak het oppervlak vooraf- schoon: verwijder vuil, olie of losse roest uit het lasgebied-verontreinigingen veroorzaken poreuze of zwakke lasnaden.
Voorverwarmen (alleen voor dikke platen): Voor platen groter dan of gelijk aan 20 mm: voorverwarmen tot 80–100 graden om koudescheuren te voorkomen; dunne platen (<20mm) need no preheating.
Houd de lashitte onder controle: vermijd overmatige warmte-inbreng-dit kan de corrosieweerstand van het staal verzwakken en kromtrekken veroorzaken. Gebruik een matige stroomsterkte en een lage lassnelheid.
Verzorging na- het lassen: verwijder slak en maak het lasgebied schoon met een staalborstel. Hierdoor wordt de patina gelijkmatig over de las gevormd, waardoor de corrosiebescherming behouden blijft.

Veelvoorkomende lasfouten die u moet vermijden
Gebruik van de verkeerde elektroden/draad: vermijd elektroden met lage-sterkte (bijv. E4303)-ze creëren zwakke verbindingen die niet kunnen tippen aan de vloeigrens van Q265GNH.
Vooraf reinigen- overslaan: Vuil of olie in het lasgebied leidt tot defecten, waardoor de verbindingssterkte en corrosieweerstand afnemen.
Oververhitting van dikke platen: Overmatige hitte zorgt ervoor dat het lasgebied broos wordt, waardoor het risico op scheuren na verloop van tijd toeneemt.
Kortom, Q265GNH Cortenstaal is uitermate geschikt voor het lassen met standaard methoden. Door de juiste elektroden/draad te gebruiken en eenvoudige pre{2}} en post-lasstappen te volgen, kunt u sterke, corrosie-bestendige verbindingen maken die overeenkomen met de prestaties van de Q265GNH-perfect voor lichte- toepassingen en decoratieve projecten.


